






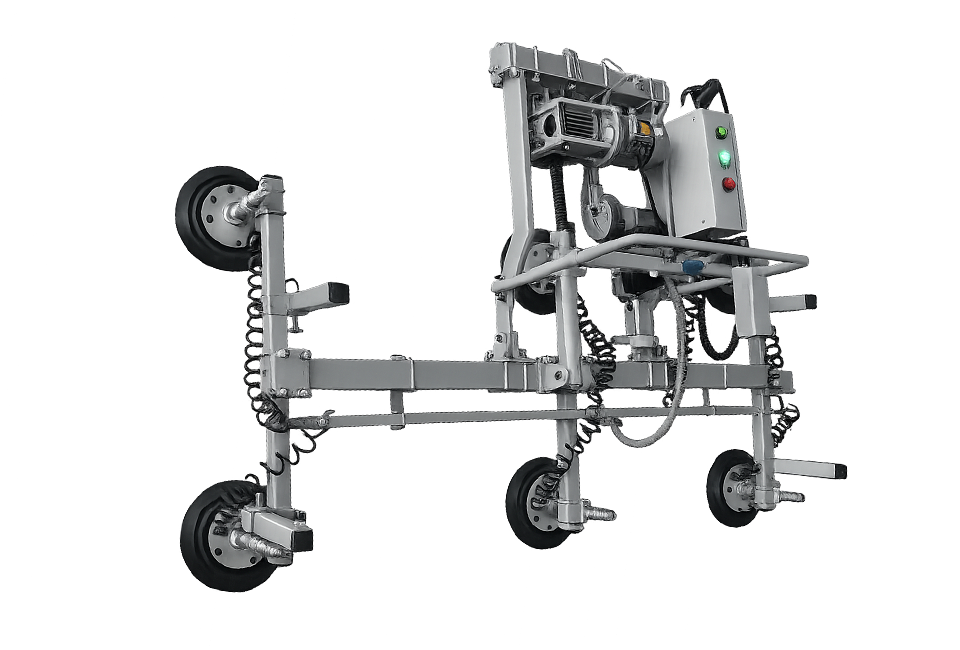
La manutention des dalles de pierre et l’automatisation des flux de matériaux couvrent l’ensemble des mouvements contrôlés entre la réception, le stockage, l’inspection, la découpe, l’usinage, le polissage, l’assemblage, l’emballage et l’expédition. Dans de nombreuses usines de pierre, les équipements de découpe bénéficient de la majeure partie des investissements, tandis que la manutention des matériaux reste tributaire des chariots élévateurs, des ponts roulants, des chariots manuels et du jugement des opérateurs. Ce déséquilibre entraîne des files d’attente, des dalles endommagées, des machines à l’arrêt, des risques ergonomiques et des plannings de production qui semblent efficaces sur le papier mais qui échouent dans la pratique.
Le granit, le marbre, le quartzite, le quartz composite, la porcelaine et les dalles frittées allient une masse importante à une grande surface et à une fragilité variable. Une dalle peut être solide lorsqu’elle est posée à la verticale, mais s’avérer fragile lorsqu’elle est transportée à plat ou soutenue en un nombre insuffisant de points d’appui. Les pièces découpées présentent des nervures étroites, des ouvertures internes, des arêtes polies et des surfaces appariées qui nécessitent des règles de manutention différentes de celles applicables à la matière première. L’automatisation doit donc être conçue en fonction de l’état de la pièce, de son orientation, de son centre de gravité, de la finition de sa surface et de l’opération suivante.
Ce guide technique explique comment les transformateurs de pierre du secteur B2B peuvent mettre en place un flux de matériaux plus sûr et plus prévisible. Il aborde la cartographie des processus, l'architecture de stockage, le levage par aspiration, l'intégration de grues et de robots, les convoyeurs, les tables de transfert, les zones tampons pour les produits en cours de fabrication, l'identification, le temps de takt, la logique de contrôle, la maintenance, la validation de la sécurité et l'analyse du retour sur investissement. L'objectif n'est pas d'éliminer toutes les interventions manuelles, mais de supprimer les mouvements incontrôlés et de garantir que la dalle ou le composant approprié arrive à la machine adéquate, dans l'état et l'ordre requis.
Pourquoi le flux de matériaux détermine la capacité d'une usine
Une machine de découpe ne produit que lorsque le matériau est positionné, identifié, calé et prêt à être traité. Si l’opérateur attend une grue, cherche une dalle, évacue une pièce finie ou résout un conflit de stockage, la disponibilité de la broche ne se traduit pas par un rendement. Dans la production de plans de travail et d’éléments architecturaux à grande diversité, la manutention peut devenir le goulot d’étranglement caché, même lorsque les machines individuelles disposent d’une capacité nominale suffisante.
Les mouvements ont également une incidence sur la qualité. Le contact des fourches peut ébrécher les bords, les ventouses peuvent laisser des traces sur les surfaces sensibles, les découpes non soutenues peuvent se fissurer et un empilage incorrect peut déformer ou rayer les pièces. Chaque transfert augmente le risque, en particulier lorsque la découpe a créé une géométrie fragile. Un flux bien conçu réduit le nombre de transferts et définit une méthode précise pour chaque mouvement.
Les données relatives aux flux de matériaux permettent d'optimiser la planification. Lorsque les temps d'arrivée, d'attente, de traitement et de sortie sont enregistrés, les planificateurs peuvent distinguer la durée du cycle machine du temps d'attente. Cela permet de mettre en évidence les goulots d'étranglement et d'éviter d'investir dans une nouvelle machine de découpe lorsque la contrainte réelle réside en réalité dans les opérations de chargement, de déchargement, d'inspection ou de transport interne.
Faites le point sur la situation actuelle avant d'opter pour l'automatisation
Commencez par établir un schéma de flux physique indiquant les points de réception, les rayonnages à dalles, les zones d'inspection, les grues, les allées, les machines, les zones tampons, les postes de polissage, les zones d'emballage et les parcours des déchets. Suivez le parcours de commandes représentatives, du déchargement à l'expédition. Notez la distance parcourue, le nombre de transferts, les changements d'orientation, les temps d'attente, la taille de l'équipe et le matériel utilisé.
Créez des plans distincts pour les dalles entières, les chutes, les composants découpés, les assemblages finis et les pièces rejetées. Leurs itinéraires et leurs besoins en matière de soutien diffèrent. Notez chaque point où un opérateur doit identifier le matériau, vérifier un plan, changer de dispositif de levage ou attendre un équipement partagé.
Privilégiez les observations réelles plutôt que les estimations. Un transfert qui prend cinq minutes en soi peut en réalité en prendre vingt si l'on tient compte de la disponibilité de la grue, de l'accès aux rayonnages, des formalités administratives et de l'encombrement des allées. Tenez compte des pics d'activité et des changements d'équipe, ainsi que de la production normale.
Définir les exigences de manutention en fonction de l'état du matériau
Dalles brutes entières
Les dalles entières sont généralement livrées à la verticale, sur des supports en A ou en paquets. Les équipements de manutention doivent être adaptés aux dimensions, à l’épaisseur, à la masse, à la texture de surface et au conditionnement maximaux. Les dalles naturelles peuvent présenter des fissures cachées, tandis que les plaques frittées de grand format peuvent être fines et sensibles à la flexion. Le contrôle à la réception doit permettre d’identifier les bords endommagés et les risques structurels avant la première opération de levage.
Plaques emboîtées avant découpe
Une fois qu'une dalle est affectée à une commande, son orientation est importante. L'image numérique, la face visible, le sens des veines et l'origine programmée doivent correspondre à la configuration physique. L'identification doit rester visible pendant la mise en place afin que l'opérateur de la machine n'ait pas à se fier à sa mémoire ou à des notes manuscrites.
Pièces comportant des découpes internes
Les ouvertures pour l'évier et les appareils électroménagers réduisent la rigidité. Il peut être plus sûr de déplacer la pièce à l'horizontale plutôt que de la soulever à la verticale, mais le support doit rester proche des rails fragiles. Le placement des ventouses doit éviter les trous et les zones fragiles. Les consignes de manutention peuvent être générées à partir de la géométrie de la pièce et affichées avec la fiche de travail.
Composants polis et finis
Les surfaces finies nécessitent des matériaux de contact propres et un espacement contrôlé. Les profils de bord, les coupes en onglet et les sections stratifiées constituent des points de vulnérabilité locaux. Les rayonnages doivent empêcher tout frottement entre les pièces et permettre de les retirer sans déplacer les pièces qui ne sont pas concernées.
Architecture de stockage pour une récupération prévisible
Le stockage fait partie intégrante du système de flux ; il ne s'agit pas d'un espace au sol inutilisé. Un placement aléatoire allonge le temps de recherche et entraîne des déplacements supplémentaires de la grue. Définissez les emplacements en fonction de la famille de matériaux, de l'épaisseur, de la finition, du lot, de la taille des dalles et du statut de production. L'étiquette physique du rayonnage et l'emplacement numérique dans l'inventaire doivent correspondre.
Le stockage vertical en A est peu encombrant et bien connu, mais l'accès à une dalle enfouie au cœur d'un lot peut nécessiter plusieurs manipulations. Les systèmes à emplacement unique ou à rayonnages mobiles améliorent la sélectivité, mais impliquent des coûts d'investissement et d'espace au sol plus élevés. Les entrepôts automatisés de dalles offrent un stockage dense et une récupération pilotée par des machines, mais exigent une identification rigoureuse et des contrôles fiables.
Les chutes doivent faire l'objet d'une politique spécifique. Consignez leurs dimensions réelles ou leur contour, le matériau, le lot, la finition, les défauts, la date et l'emplacement. Les principes décrits dans optimisation de l'imbrication des dalles de pierre ont davantage de valeur lorsque des chutes réutilisables peuvent effectivement être trouvées et acheminées vers la machine.
Ingénierie des systèmes de levage par aspiration
Capacité de charge et coefficient de sécurité
Choisissez un équipement de levage adapté à la charge maximale vérifiée, en tenant compte des accessoires et des effets dynamiques. La capacité nominale peut dépendre de la configuration de la ventouse, de l'orientation du matériau, du niveau de vide, de l'état de la surface et de la norme de levage applicable. Ne considérez jamais le chiffre le plus élevé figurant sur l'étiquette d'un produit comme sa capacité universelle.
Choix des ventouses
Le diamètre de la ventouse, son matériau, la forme de son rebord et sa configuration influent sur l'étanchéité et la répartition de la charge. Une pierre lisse et polie peut s'adapter facilement, tandis que les surfaces texturées, flammées, humides, poussiéreuses ou poreuses nécessitent des solutions différentes. La mise en place de plusieurs circuits de vide contrôlés indépendamment peut assurer une redondance pour les charges volumineuses ou de forme irrégulière.
Production et surveillance du vide
Les pompes, les éjecteurs, les réservoirs, les clapets anti-retour, les filtres, les manomètres et les alarmes constituent un système de sécurité. L'appareil doit maintenir la charge pendant une période définie en cas de coupure de courant et avertir l'opérateur avant que le vide n'atteigne un niveau dangereux. Les filtres et les joints doivent être inspectés, car les boues et la poussière nuisent à leurs performances.
Positionnement de la coupelle et géométrie de la pièce
Placez les ventouses sur des zones saines et suffisamment grandes, et répartissez la charge autour du centre de gravité. Évitez les fissures, les zones remplies de résine, les étiquettes, les trous, les longerons étroits et les surfaces fortement encrassées. Pour les pièces découpées, les plans de levage doivent tenir compte de la géométrie restante plutôt que d’utiliser le centre de la dalle brute.
Grues, flèches, manipulateurs et robots
| Mode d'emploi | Utilisation optimale | Principal avantage | Limitation principale |
|---|---|---|---|
| Pont roulant | Transfert des dalles à l'échelle de l'usine | Large couverture et grande capacité | Une ressource partagée peut générer des files d'attente |
| Potence | Zone réservée au chargement des machines | Accès local rapide | Rayon et chevauchement limités |
| Manipulateur à vide | Positionnement contrôlé fréquent | Peu d'effort requis de la part de l'opérateur et mouvements précis | Nécessite une surface de contact adaptée |
| Chariot élévateur équipé d'un accessoire homologué | Réception et transport sur de longues distances | Acheminement flexible | Risques liés à la circulation, à la visibilité et au contact avec les bords |
| Robot industriel | Chargement et déchargement répétables | Séquence programmable et intégration | Nécessite une géométrie bien définie, des dispositifs de protection et des capteurs fiables |
Les zones de couverture doivent être conçues de manière à réduire au minimum les transferts. Lorsqu’une grue ne peut pas atteindre à la fois la zone de stockage et la machine, le point de transfert doit bénéficier d’un soutien et d’un contrôle bien définis. Le chevauchement des zones de couverture des grues peut améliorer la continuité, mais il peut également entraîner des risques de collision qui nécessitent la mise en place de règles d’exploitation ou de dispositifs de verrouillage.
Les robots sont efficaces lorsque l'identification des pièces, leur orientation, leur emplacement de préhension et leur destination sont prévisibles. La vision industrielle et la détection 3D permettent de s'adapter aux variations, mais les dispositifs de fixation et la qualité des données restent des facteurs importants. Les études de portée des robots doivent prendre en compte la charge, la pince de préhension, l'orientation du poignet, le cheminement des câbles et la distance d'approche de sécurité, et pas seulement l'enveloppe nominale du centre de l'outil.
Convoyeurs et tables de transfert
Les convoyeurs à rouleaux, les convoyeurs à bande, les chariots motorisés, les tables navettes et les tables à coussin d'air permettent de relier les machines entre elles sans avoir à recourir à plusieurs reprises à une grue pour le levage. Les équipements doivent soutenir la pièce au niveau de ses zones fragiles et éviter tout dommage dû au contact. L'espacement entre les rouleaux doit être adapté au composant le plus petit ou le plus fragile, et non pas uniquement à la dalle dans son ensemble.
Le sens de transfert est important. Un changement de direction à 90 degrés peut nécessiter l'utilisation de convoyeurs à levage, de plateaux tournants ou de rouleaux coordonnés. Chaque mécanisme allonge la durée du cycle, augmente les besoins en maintenance et complique la logique de commande. Le parcours le plus simple, comportant le moins de changements d'orientation, est généralement le plus fiable.
L'eau et les boues s'écoulent avec les pièces à la sortie des processus humides. Les convoyeurs doivent être équipés d'un système de drainage, résister à la corrosion, permettre un nettoyage aisé et être dotés de capteurs placés à l'écart de toute source de contamination persistante. L'accumulation de particules fines peut modifier la hauteur des rouleaux et rayer les surfaces finies.
Conception de tampons pour les travaux en cours
Un stock nul entre chaque opération peut sembler efficace, mais rend l'ensemble de la chaîne de production sensible aux moindres perturbations. Une zone tampon contrôlée permet de découpler les machines ayant des temps de cycle et des fréquences de maintenance différents. La zone tampon doit avoir une capacité définie, une logique d'emplacement, un temps de séjour maximal et une règle de déstockage.
Un volume trop important de travail en cours masque les problèmes et occupe inutilement de l'espace au sol. Un volume trop faible oblige les machines en amont à s'arrêter dès qu'il y a une interruption en aval. Simulez des combinaisons de produits typiques et des scénarios de panne pour déterminer la capacité tampon. Séparez les tâches fragiles, appariées ou urgentes lorsque cela s'avère nécessaire.
Les éléments de protection nécessitent également des règles de fixation physique. Les supports verticaux peuvent convenir aux panneaux entiers, tandis que les plans de travail découpés comportant des ouvertures peuvent nécessiter des cadres horizontaux. Chaque position doit permettre de conserver l'identification et de garantir l'accès sans avoir à déplacer plusieurs pièces sans rapport les unes avec les autres.
Synchroniser la manutention avec la découpe et l'usinage
La durée du cycle de la machine ne représente qu'une partie du temps de cadence d'un poste. Il faut également prendre en compte l'approche, la prise en charge, le transport, l'alignement, le serrage, la vérification, le déchargement, le contrôle et le départ. Une machine dont le cycle de découpe dure dix minutes et dont le processus d'échange dure huit minutes ne peut pas atteindre un temps de cadence de dix minutes par poste.
Les tables à changement rapide, les zones de travail doubles, les systèmes de palettes ou le déchargement parallèle peuvent réduire le temps de changement. Le choix de la solution appropriée dépend de la nature de la contrainte : disponibilité de la grue, déplacement de l'opérateur, mise en place du système d'aspiration, inspection des pièces ou accès à la machine.
Pour les usines qui comparent différentes cellules de découpe, découpe au jet d'eau et usinage CNC fournit des informations utiles sur le contexte du processus. Les contraintes liées à la manutention doivent être prises en compte lors de l'évaluation des équipements, car l'encombrement de la machine ne reflète pas à lui seul l'ensemble de la cellule de production.
Identification et traçabilité numérique
Chaque dalle, chutes, composant, emplacement dans le rayonnage, chariot et emplacement de stockage intermédiaire doit disposer d'une identification contrôlée. Les codes-barres ou les codes QR permettent de réduire la saisie manuelle, tandis que la technologie RFID peut faciliter la détection automatisée lorsque l'environnement et l'emplacement des étiquettes s'y prêtent. Les étiquettes doivent résister à l'eau, aux boues, à l'abrasion et au nettoyage.
Le système de production doit vérifier l'identité des matériaux avant leur chargement. Il doit également enregistrer l'heure du mouvement, la source, la destination, l'opérateur ou le dispositif automatisé, ainsi que le statut. Lorsqu'un ensemble apparié est réparti entre plusieurs postes, le système doit préserver cette relation.
La traçabilité numérique relie le flux physique aux contrôles de tolérance décrits dans Tolérances de découpe de la pierre et contrôle qualité. Si une pièce est endommagée ou présente des dimensions incorrectes, l'historique des mouvements permet de distinguer un défaut d'usinage d'un dommage lié à la manutention.
Logique de commande pour la gestion automatisée des flux de matériaux
Affectation des tâches
Le système de contrôle doit distribuer les matériaux en fonction de l'état de préparation des machines, des priorités, de la disponibilité des outils, de la capacité en aval et des contraintes liées à l'appariement des lots. Le principe « premier entré, premier sorti » (FIFO) est utile pour certaines files d'attente, mais il n'est pas adapté lorsque le lot de matériaux, le temps de durcissement ou l'ordre des opérations du projet ont une importance particulière.
Signaux de poignée de main
Les équipements en amont et en aval doivent disposer d'états explicites tels que « prêt à recevoir », « charge présente », « identité confirmée », « transfert sécurisé », « cycle terminé » et « défaut ». Des signaux ambigus entraînent des blocages de ligne ou des mouvements dangereux. Définissez la procédure de reprise après une perte de communication et une intervention manuelle.
Gestion des collisions et des zones
Les grues, les chariots, les robots et les opérateurs peuvent se trouver dans le même espace. Des commandes de zone peuvent empêcher deux équipements d'entrer dans la même zone. Les protections physiques, les scanners, les verrouillages, les limitations de vitesse, les dispositifs d'alerte et les règles de circulation doivent être choisis à l'issue d'une évaluation formelle des risques.
Gestion des exceptions
L'automatisation doit gérer les étiquettes manquantes, les orientations incorrectes, les pertes de vide, les pièces endommagées, les parcours obstrués, les tampons pleins et les temps d'arrêt des machines. Elle doit permettre une intervention manuelle en toute sécurité, avec une répartition claire des responsabilités et un enregistrement des opérations. Un système qui ne fonctionne que dans des conditions idéales sera rapidement contourné.
Préserver la qualité des matériaux pendant le transfert
Définir les matériaux de contact acceptables pour les surfaces polies, adoucies, texturées et revêtues. Veiller à la propreté des godets, des rouleaux et des tampons. De petites particules coincées entre un support et une surface finie peuvent provoquer des rayures sur l'ensemble d'un lot.
Il convient de contrôler l'accélération et le freinage. Les mouvements brusques provoquent des oscillations des charges et augmentent les forces exercées sur les dispositifs d'aspiration. Les trajectoires des robots doivent réduire au minimum les changements d'orientation inutiles et maintenir une position sûre de la charge. Les grandes tôles minces peuvent nécessiter l'utilisation de châssis ou de poutres d'écartement afin de limiter leur flexion.
Inspectez les pièces critiques après les transferts à haut risque. La classification des dommages doit inclure les éclats, les fissures, les rayures, les chocs sur les bords, la contamination, les déformations et la perte d'alignement. Analysez les tendances des défaillances par dispositif et par point de transfert.
Ingénierie de la sécurité et validation
La manutention implique des charges suspendues, des zones de risque d'écrasement, de l'énergie potentielle stockée, des véhicules en mouvement et de grandes plaques fragiles. Réalisez une analyse des risques spécifique à chaque tâche et à chaque machine, couvrant le fonctionnement normal, la mise en service, le nettoyage, la maintenance, le dépannage et les coupures de courant.
Veillez à ce que le personnel ne se trouve pas dans les zones de chute et ne vous fiez jamais uniquement au système d'aspiration lorsqu'un soutien secondaire est requis par l'application ou la norme. Définissez des intervalles d'inspection pour les dispositifs de levage, les ventouses, les flexibles, les vannes, les crochets, les élingues, les fixations structurelles et les alarmes. Retirez immédiatement du service tout équipement endommagé.
La formation doit porter sur l'évaluation de la charge, le positionnement des godets, les vérifications avant utilisation, la communication, l'itinéraire de déplacement, les zones d'exclusion, les interventions d'urgence et les contraintes liées à la pierre poreuse ou texturée. L'automatisation modifie les risques, mais ne supprime pas la nécessité d'une supervision par du personnel qualifié.
Mesurer les performances en matière de flux de matières
Suivre le temps de transfert, le temps d'attente des machines pour la réception des matériaux, la durée des files d'attente, la main-d'œuvre affectée à la manutention, le nombre de mouvements par pièce, la distance parcourue, le taux de dommages, les quasi-accidents, le taux d'occupation des zones tampons, la précision de prélèvement et le respect des délais de livraison à chaque poste. Segmenter les données par type de produit et par état du matériau.
Le taux de disponibilité global des équipements peut induire en erreur lorsque les pertes liées à la manutention sont comptabilisées comme des temps d'arrêt planifiés. Il convient de disposer d'un code de motif distinct pour les cas suivants : matériel indisponible, grue indisponible, erreur d'identification, zone tampon pleine et retard de déchargement. Cela permet de déterminer si les améliorations à apporter concernent la machine, la logistique, la planification ou le système qualité.
Un diagramme en spaghetti permet de visualiser les distances et les itinéraires de circulation, tandis qu'une carte de la chaîne de valeur met en évidence les temps d'attente et les files d'attente. Il est recommandé d'utiliser ces deux outils, car un déplacement physique court peut tout de même s'accompagner de longs délais de transmission de l'information.
Exigences de maintenance pour l'automatisation de la manutention
Les contrôles quotidiens doivent porter sur les ventouses, les flexibles, les filtres, les alarmes de vide, les crochets, les commandes, les capteurs, les rails, les roues, les roulettes, les arrêts d'urgence et les dommages structurels visibles. Nettoyez les surfaces de contact et les voies d'évacuation avant que les dépôts n'altèrent l'adhérence ou le niveau.
L'entretien périodique doit porter sur l'inspection des roulements, des réducteurs, des freins, des armoires électriques, des systèmes de câblage, l'étalonnage des robots, l'alignement des grues, les éléments de fixation et les dispositifs de sécurité. Vérifiez les réglages des systèmes de surveillance de charge et des interrupteurs à dépression à l'aide d'équipements de test adaptés.
Prévoyez les modalités d'accès avant l'installation. Un moteur ou une vanne situé(e) au-dessus d'une ligne de production en service peut nécessiter un arrêt prolongé pour les opérations d'entretien courant. Prévoyez des plates-formes, des points d'isolation, des moyens d'accès pour le levage et une stratégie d'approvisionnement en pièces de rechange pour les composants critiques.
Erreurs courantes en matière d'automatisation
Automatisation d'une mise en page peu efficace : Même un équipement rapide ne peut pas compenser les distances superflues et les changements d'orientation répétés. Commencez par simplifier le parcours.
Sélection en fonction de la charge maximale uniquement : La texture de la surface, la géométrie, le centre de gravité, l'accélération et la redondance sont également des facteurs qui déterminent la sécurité de conduite.
Ignorer les exceptions : L'absence d'étiquettes et les pièces endommagées obligent à recourir à des interventions manuelles non contrôlées. Prévoyez des plans de secours avant la mise en service.
Supprimer tous les tampons : De petites perturbations peuvent paralyser toute la ligne. Il convient d'utiliser des marges de sécurité adaptées à la variabilité.
Utiliser une méthode de soutien pour chaque pièce : Les plaques brutes, les découpes, les rails étroits et les assemblages finis nécessitent des règles de contact et d'orientation différentes.
Dissocier les données logistiques des données de production : Le planificateur ne peut pas prendre de décisions fiables sans disposer d'informations réelles sur l'emplacement et l'état de préparation.
Évaluation économique
Les coûts d'investissement comprennent les grues, les manipulateurs, les élévateurs à vide, les convoyeurs, les chariots, les robots, les rayonnages, les dispositifs de protection, les systèmes de commande, l'intégration logicielle, les travaux de génie civil, les réseaux techniques et la mise en service. Les coûts d'exploitation comprennent l'électricité, la maintenance, les inspections, les consommables, la formation et les pièces de rechange.
Parmi les avantages, on peut citer la réduction de la main-d'œuvre nécessaire à la manutention, la diminution des taux de dommages et de réusinage, la réduction des temps d'attente des machines, une récupération plus rapide, une meilleure utilisation de l'espace au sol, des conditions de travail plus sûres et des livraisons plus prévisibles. Évaluez le débit à l'échelle de l'ensemble de la ligne. Gagner une minute à un poste qui ne constitue pas un goulot d'étranglement peut n'avoir qu'une valeur financière négligeable.
Simulez différents scénarios concernant la gamme de produits, les équipes de travail, les temps d'arrêt et l'expansion. Une conception par étapes peut commencer par l'identification et l'optimisation de l'agencement, puis intégrer progressivement des systèmes de levage dédiés, des systèmes de transfert motorisés, des zones tampons et un système de répartition automatisé, à mesure que le volume d'activité justifie chaque étape.
Feuille de route de mise en œuvre
Premièrement, cartographier les mouvements actuels et collecter des données temporelles. Deuxièmement, classer les charges et les risques. Troisièmement, repenser l'agencement des zones de stockage, des allées et la disposition des machines. Quatrièmement, mettre en place un système d'identification et de contrôle de l'emplacement. Cinquièmement, sélectionner les équipements de manutention en fonction des charges et des surfaces vérifiées. Sixièmement, simuler la capacité et les exceptions. Septièmement, installez des dispositifs de protection et des commandes. Enfin, procédez à la mise en service avec des dalles et des pièces représentatives.
Les essais de réception doivent porter sur la charge maximale, les pièces de taille minimale, les surfaces poreuses et texturées, les découpes fragiles, les coupures de courant, les fuites de vide, les défaillances des capteurs, les tampons pleins, les circuits obstrués, la reprise manuelle et l'arrêt d'urgence. Vérifier la durée du cycle sans assouplir les contrôles de sécurité.
FAQ : Automatisation de la manutention des dalles de pierre
À quel moment une usine de pierre devrait-elle automatiser la manutention des dalles ?
L'automatisation devient intéressante lorsque des contraintes liées à l'utilisation des machines, à la disponibilité de la main-d'œuvre, à la sécurité, à la qualité ou à la planification entrent en jeu. Il convient de partir des données mesurées concernant les temps d'attente, les transferts et les dommages, plutôt que de choisir un système uniquement en fonction du volume de production.
Les ventouses peuvent-elles soulever de la pierre texturée ?
Certains systèmes le permettent, mais leur capacité dépend de la conception du godet, de la porosité de la surface, de la texture, de la contamination, de la réserve de vide et de la redondance. Le matériau concerné doit faire l'objet d'essais dans des conditions contrôlées.
Les robots sont-ils adaptés à la production de plans de travail à grande diversité de modèles ?
Oui, à condition de disposer de données CAO fiables, de l'identification des pièces, de la géométrie de préhension, de la détection et d'une gestion des exceptions. Les pinces flexibles et la vision améliorent l'adaptabilité, mais c'est la qualité de l'intégration qui détermine les performances.
Les dalles doivent-elles être transportées à la verticale ou à l'horizontale ?
L'orientation la plus sûre dépend du matériau, de l'épaisseur, de la géométrie, du support, du parcours et de l'équipement. Les dalles entières sont généralement déplacées verticalement, tandis que les pièces découpées fragiles peuvent nécessiter un support horizontal réparti.
Quelle doit être la taille d'un stock tampon de produits en cours de fabrication ?
La capacité doit tenir compte des variations de la durée du cycle, des temps d'arrêt, de la gamme de produits, des changements de production et des objectifs de reprise. Les données issues de simulations et de la production réelle constituent une base plus solide qu'une règle fixe.
Quelles sont les données nécessaires au routage automatisé ?
Le système a besoin des informations suivantes : identité du produit, emplacement, dimensions, masse, orientation, priorité de la tâche, séquence de processus requise, état de la machine, capacité du tampon et contraintes de manutention.
Comment réduire les dommages liés à la manutention ?
Réduire le nombre de transferts, utiliser un support adapté, veiller à la propreté des surfaces de contact, contrôler la vitesse, protéger les bords finis, préserver les marquages d'identification et analyser les dommages par appareil et par emplacement.
Liste de contrôle pour l'audit technique
Avant de valider un système de flux de matériaux, vérifiez les points suivants : les familles de charges sont documentées ; les itinéraires et le nombre de transferts sont cartographiés ; la capacité de levage tient compte des conditions d'exploitation ; les dispositifs d'aspiration sont testés sur des surfaces réelles ; les géométries fragiles bénéficient d'un soutien défini ; les emplacements de stockage sont traçables ; les tampons sont soumis à des règles de libération ; les machines échangent des signaux de communication clairs ; la reprise après panne est sécurisée ; et les responsabilités en matière d'inspection et de maintenance sont attribuées.
Pour une nouvelle ligne, effectuez un essai de réception en usine à l'aide d'échantillons représentatifs : dalles entières, chutes, découpes pour éviers, rails étroits, composants polis et assemblages appariés. Mesurez le flux de bout en bout, et pas seulement la vitesse d'un seul robot ou d'un seul convoyeur.
Conclusion
La manutention des dalles de pierre et l'automatisation des flux de matériaux permettent d'intégrer les processus de stockage, de production, de contrôle qualité, de sécurité et de planification. Leur intérêt réside dans la réduction des transferts non contrôlés et des temps d'attente des machines, tout en assurant la protection des matériaux fragiles et de grande valeur tout au long du processus.
Une mise en œuvre optimale commence par une configuration simplifiée et des données de charge précises, puis consiste à associer de manière appropriée des rayonnages, des systèmes de levage par le vide, des grues, des convoyeurs, des zones tampons, des robots, des systèmes d’identification et des dispositifs de commande. En mesurant les performances de l’ensemble de la ligne de production et en anticipant les imprévus, les transformateurs de pierre B2B peuvent augmenter leur capacité utile sans compromettre la qualité des pièces ni la sécurité opérationnelle.